 Формы для блочной машины – Завод форм для кирпичных машин
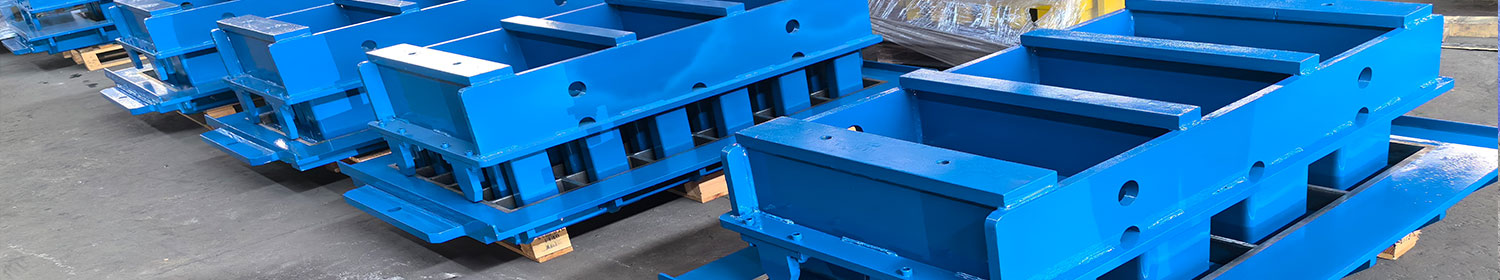
Узнайте, где в форме машины для изготовления бетонных блоков накапливается напряжение., как обнаружить его до того, как он разрушит полость, и как производители облегчают или проектируют его с учетом этого.

Что вызывает стресс у Формы для машин для производства бетонных блоков - И что вы можете с этим поделать
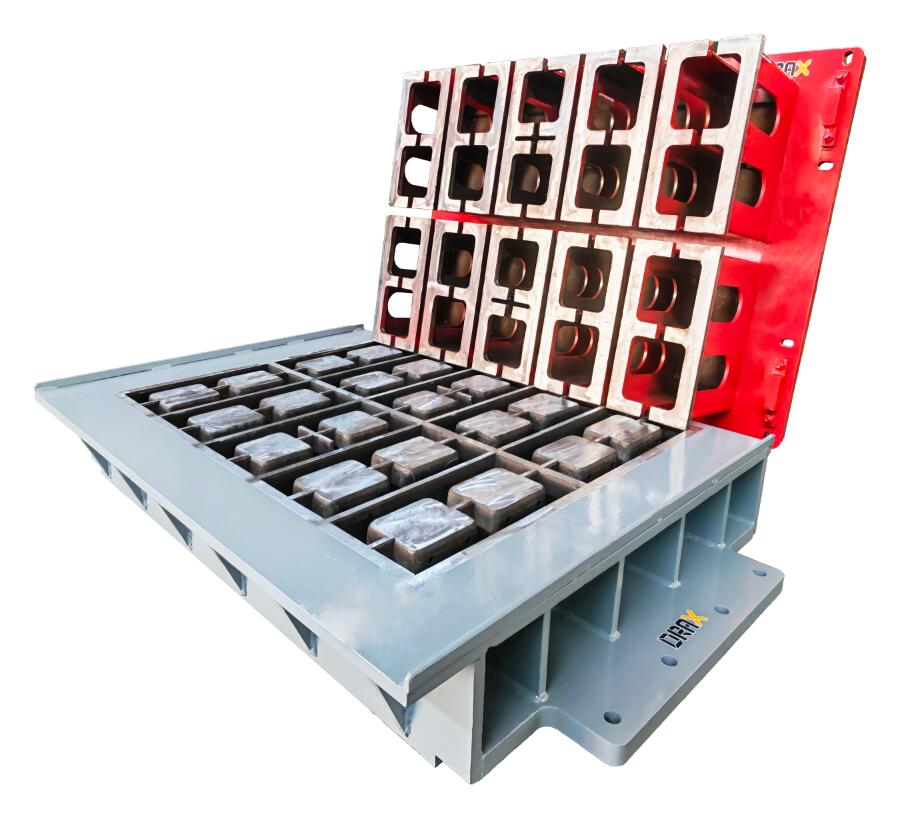
Форма для блоков редко выходит из строя из-за очевидной ошибки.. Это не удалось, потому что стресс, которого никто не мог видеть, неделями сохранялся внутри стали., иногда месяцы, прежде чем трещина наконец появится в самое неподходящее время — в середине смены, середина партии.
Что “Стресс” На самом деле означает в форме
Проще говоря, напряжение в форме — это внутреннее напряжение, зафиксированное внутри стали, которое не имеет ничего общего с нагрузкой, которую в данный момент прикладывает машина.. Это осталось от того, как был сделан металл., резать, сварной, или термически обработанный — поэтому инженеры называют это остаточным напряжением. Форма может простаивать на полке и при этом испытывать напряжение, эквивалентное значительной части предела текучести стали.. Этот стресс не проявляется при показаниях штангенциркуля.. Это появится позже, как трещина, которая, кажется, появляется “из ниоткуда” возле отверстия для болта или острого внутреннего угла.
Этапы, на которых стресс действительно становится встроенным
Большинство покупателей полагают, что стресс – это чисто производственная проблема – вибрация., уплотнение, повторное воздействие. Это только часть истории. Напряжение накапливается в нескольких отдельных точках еще до того, как форма коснется машины для изготовления блоков.:
Сырая сталь и прокат. Даже листовая или стержневая заготовка, поставляемая заводом, испытывает определенное напряжение, связанное с тем, как ее прокатывали и охлаждали на сталелитейном заводе., задолго до того, как он попадет в мастерскую по изготовлению форм.
Обработка на станках с ЧПУ и электроэрозионная резка. Неравномерное удаление материала, особенно вырезание полости на одной стороне толстой пластины, нарушает внутреннее равновесие стали.. Оставшийся материал должен найти новый баланс, и это перераспределение само по себе является источником стресса, особенно вокруг узких внутренних углов, обработанных проволочной электроэрозионной проволокой..
Закалка и отпуск. Обычно это самый крупный вкладчик. Быстрое охлаждение во время закалки создает крутой градиент температуры между поверхностью и ядром., и именно этот градиент фиксирует напряжение в материале вместе с увеличением твердости.. Последующая закалка отчасти призвана облегчить это., не только для регулировки жесткости.
Сварка рамы. Везде, где вставляется полость, опорная плита, или приварено ребро жесткости, локализованный нагрев и охлаждение вокруг сварного шва создает зону концентрированного напряжения в зоне термического влияния — одно из наиболее распространенных мест возникновения трещины в многополостной раме..
Циклическая загрузка на производстве. Как только форма заработает, каждый цикл уплотнения добавляет небольшое механическое напряжение в одних и тех же точках высокой нагрузки — зонах контакта с напором., крепежные болты, и острые внутренние углы. Это усталостный стресс, и это накопительно: он строит цикл за циклом, а не появляется все сразу.
Как на самом деле обнаруживается стресс
В заводском цеху, большинство проблем, связанных со стрессом, выявляются косвенно, а не измеряются напрямую., поскольку для настоящего измерения напряжения требуется лабораторное оборудование, которым никогда не будет обладать большинство покупателей пресс-форм.:
- Размерный дрейф с течением времени — полость, которая при доставке находилась в пределах допуска, но начинает смещаться после нескольких тысяч циклов, без видимого износа, часто указывает на перераспределение напряжения, а не на простое изнашивание поверхности.
- Деформация сразу после обработки — если пластина слегка деформируется после вырезания в ней полости, это напряжение, которое уже присутствовало в сырье, высвобождается в тот момент, когда баланс материала был нарушен.
- Волосяное растрескивание возле болтов и сварных швов — это классические места, где концентрируется стресс, поэтому еженедельная визуальная проверка, направленная конкретно на эти зоны, выявляет большинство развивающихся проблем на ранней стадии..
Для точного прочтения, производители полагаются на метод сверления отверстий (просверлить небольшое отверстие и измерить возникающую вокруг него деформацию) или дифракция рентгеновских лучей для определения поверхностного напряжения — оба стандартных метода контроля качества инструментальной стали., хотя ни то, ни другое не является чем-то, что фабрика будет использовать в каждой форме в качестве обычной практики..
Можно ли избавиться от стресса, а если нет?, Какова реалистичная цель?
Полное исключение не является отраслевым эталоном, и погоня за этим обычно не стоит затрат. На практике, инженерные группы считают снижение вредного остаточного напряжения примерно на 50–80 % качественным результатом., нет 100%. Двумя наиболее распространенными методами облегчения являются:
Закалка для снятия стресса. Этап низкотемпературной термообработки. (обычно в диапазоне 160–375 ° C., в зависимости от стали и желаемого баланса твердости и ударной вязкости) выполняется после закалки специально для ослабления внутреннего напряжения, возникшего во время быстрого охлаждения., не отказываясь от полученной твердости.
Вибрационное снятие стресса (ВСР). Для больших сварных рам, где полная обработка печи нецелесообразна., применение контролируемой вибрации на резонансной частоте конструкции или вблизи нее перераспределяет и снижает остаточное напряжение практически без изменения размеров — метод, который все чаще используется при изготовлении более тяжелых сборок пресс-форм в качестве альтернативы второму термическому циклу..
Когда стресс не может быть полностью устранен: Проектирование вокруг этого
Некоторый стресс просто невозможно спроектировать, особенно когда пресс-форма уже в эксплуатации. В этих случаях, практическая цель смещается от снятия стресса к удержанию его вдали от тех мест, где он причиняет наибольший вред.:
- Закругленные углы вместо острых углов в 90 градусов., поскольку острые внутренние углы концентрируют напряжение гораздо больше, чем плавно суженные — это такое же решение по управлению стрессом, как и решение по демонтажу..
- Укрепление известных зон высокого напряжения — более толстые участки вокруг крепежных болтов и точек контакта нажимной головки — вместо равномерного утолщения всей рамы.
- Целенаправленное определение последовательности сварных швов на рамах с несколькими полостями, чтобы тепло не концентрировалось повторно в одной и той же области во время сборки.
- Плановые проверки сосредоточены на одних и тех же местах. - болтовые площадки, сварные швы, острые внутренние углы — вместо общего визуального сканирования, поскольку именно здесь фактически начинается почти все растрескивание, связанное с напряжением..
Практический вывод
Напряжение в блок-форме — это не одно событие, на которое можно указать. Это история, которая начинается на сталелитейном заводе и продолжает добавлять главы в процессе механической обработки., термическая обработка, сварка, и каждый производственный цикл после этого. Когда вы оцениваете поставщика пресс-форм, стоит напрямую спросить, является ли отпуск для снятия напряжений стандартным этапом их процесса термообработки, используют ли они вибрационное снятие напряжений на сварных рамах большего размера, и усиливает ли их конструкция углы и зоны болтов, где обычно начинается растрескивание. Пресс-форма, созданная с уже ответами на эти вопросы, имеет тенденцию сохранять допуск намного дольше, чем та, которая хорошо выглядит только в спецификации..